
Datum publikace: 9. srpna 2026
Autor: Hu Yanwei, technický expert Cymber Metal
Koupě zářivě stříbrné tyče a její označení „námořní kvality“ je způsob, jakým se z levného povlaku stane drahé odstavení.
Výzva k nabídkovému řízení, která uvádí pouze „poniklovaná měděná tyč, 10 mikronů“, ponechává těžká rozhodnutí na dodavateli. Je 10 mikronů průměrná nebo minimální lokální tloušťka? Jsou řezné konce potaženy? Je nános elektrolytický nikl nebo bezproudový nikl-fosfor? Bude tyč umístěna v suchém rozvaděči, bude čelit kondenzaci nasycené solí ve strojovně nebo zůstane ponořena v tekoucí mořské vodě?
To nejsou drobné detaily. Nízká cenová nabídka může skrývat tenké plochy v blízkosti regálových bodů, nepotažené konce, špatnou přilnavost, rozměrový růst a zprávu o solné mlze bez kritérií přijetí. Kupující ušetří pár haléřů za kilogram a pak platí za odmítnuté sestavy, nové pokovování, zpoždění nádoby nebo nouzovou výměnu.
Ověřená knihovna produktů Cymber Metal zahrnujeponiklovaná měděná tyč pro námořní použitíjako komerční produktová trasa. Tato příručka se zabývá technickými otázkami, které by měly být vyřešeny dříve, než kupující bude s popisem produktu zacházet jako s úplnou specifikací.
Rychlá odpověď: Je poniklovaná měděná tyč vhodná pro námořní použití?
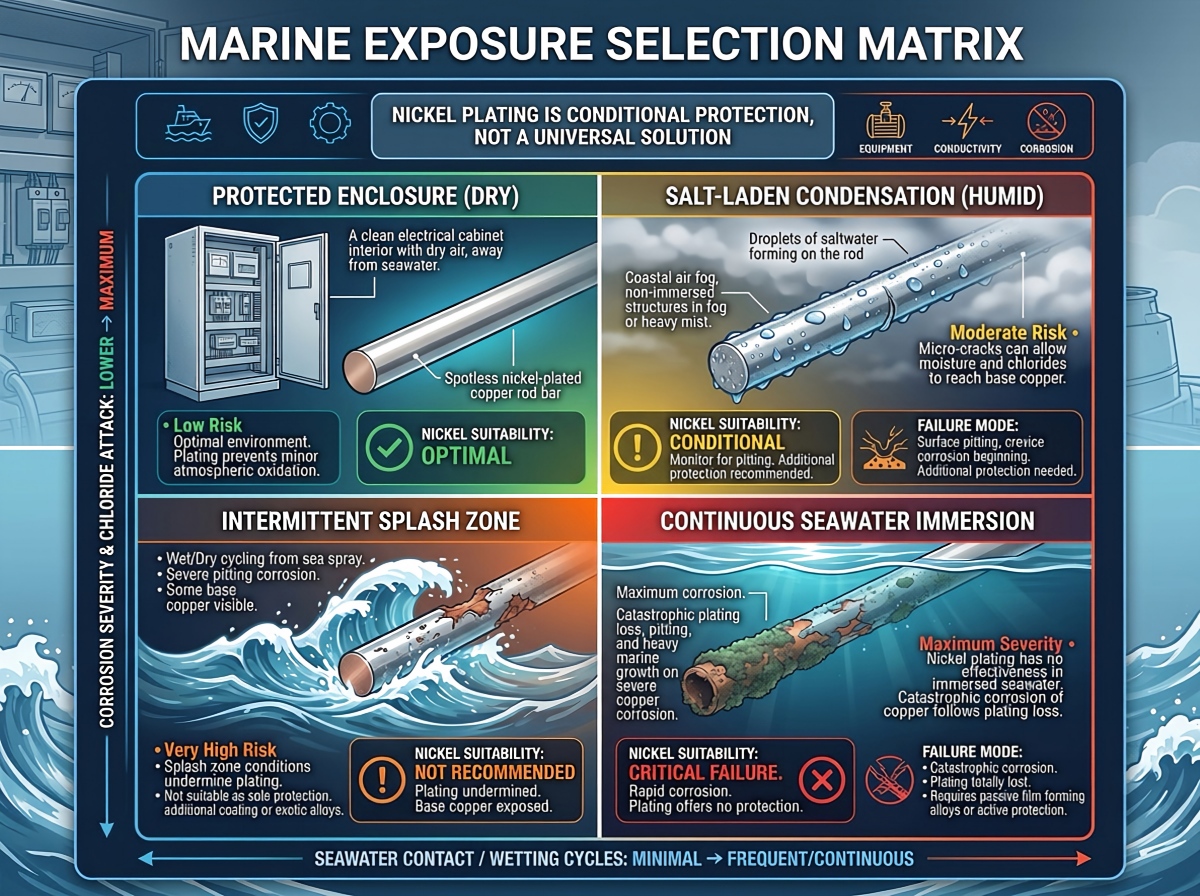
Poniklovaná měděná tyč může být vhodná pro lodní elektrické součásti, pokud je potřeba chránit vysoce vodivé měděné jádro před vlhkým vzduchem nasyceným solí, kondenzací nebo občasným stříkajícím médiem. Není to automaticky ten správný materiál pro trvalé ponoření do mořské vody. Vhodnost závisí na jakosti mědi, typu niklové vrstvy, minimální lokální tloušťce, pokrytí konců a obrobených prvků, adhezi, pórovitosti, provedení kontaktu a zkušebním plánu odpovídajícím skutečné expozici.
Na tomto rozdílu záleží. Niklování je povrchová bariéra. Měďnatý nikl a nikl-hliníkový bronz jsou slitiny s průřezovou strukturou. Poškozením povlaku se odhalí substrát; obráběním slitiny s průřezovou strukturou se zachovává chemická odolnost proti korozi.
Začněte s expozicí mořskému prostředí, ne s koncem
„Námořní použití“ je pro objednávku příliš vágní. Tyč uvnitř elektrického krytu s krytím IP nečelí stejnému režimu selhání jako součást pod proudem v zóně stříkající vody a ani jedna by neměla být specifikována jako hřídel v nepřetržité mořské vodě.
| Podmínky expozice | Poniklovaná měděná tyč | Hlavní riziko k přezkoumání | Lepší otázka pro RFQ |
|---|---|---|---|
| Suchý nebo klimatizovaný prostor | Často praktická volba | Poškození při manipulaci, kontaktní odpor a zbytečné náklady na povrchovou úpravu | Jaká teplota, proud a provedení spoje platí? |
| Vysoká vlhkost nebo kondenzace nasycená solí | Často stojí za zhodnocení | Póry, tenké skvrny, praskliny a nenatřené odstřižené konečky | Je k dispozici odvod kondenzátu a definovaná korozní zkouška? |
| Občasné stříkání nebo atmosféra na palubě | Podmíněné | Oděr, poškození hran, zadržování chloridů a galvanická interakce | Jaká je frekvence stříkající vody, cyklus čištění a typ spárovaného kovu? |
| Neustále stojatá mořská voda | Není to výchozí výběr | Vady nátěru, štěrbinové poškození a obtížná kontrola v terénu | Mělo by se místo toho použít řešení pro korozi skrz slitiny? |
| Proudící mořská voda nebo eroze a koroze | Obvykle vyžaduje další kontrolu materiálu | Opotřebení povlaku, nárazy a exponovaný substrát | Jaká je rychlost, teplota, tlak a obsah pevných látek? |
Pokud je dominantním požadavkem elektrická vodivost, může mít smysl pokovené měděné jádro s vysokou vodivostí. Pokud je dominantním požadavkem dlouhodobá odolnost vůči mořské vodě, porovnejtevýrobky z měďnatého nikluaslitiny mědi a niklu pro námořní a pobřežní službypřed uzamčením výkresu. Niklování a legování mědi a niklu nejsou zaměnitelné popisy.
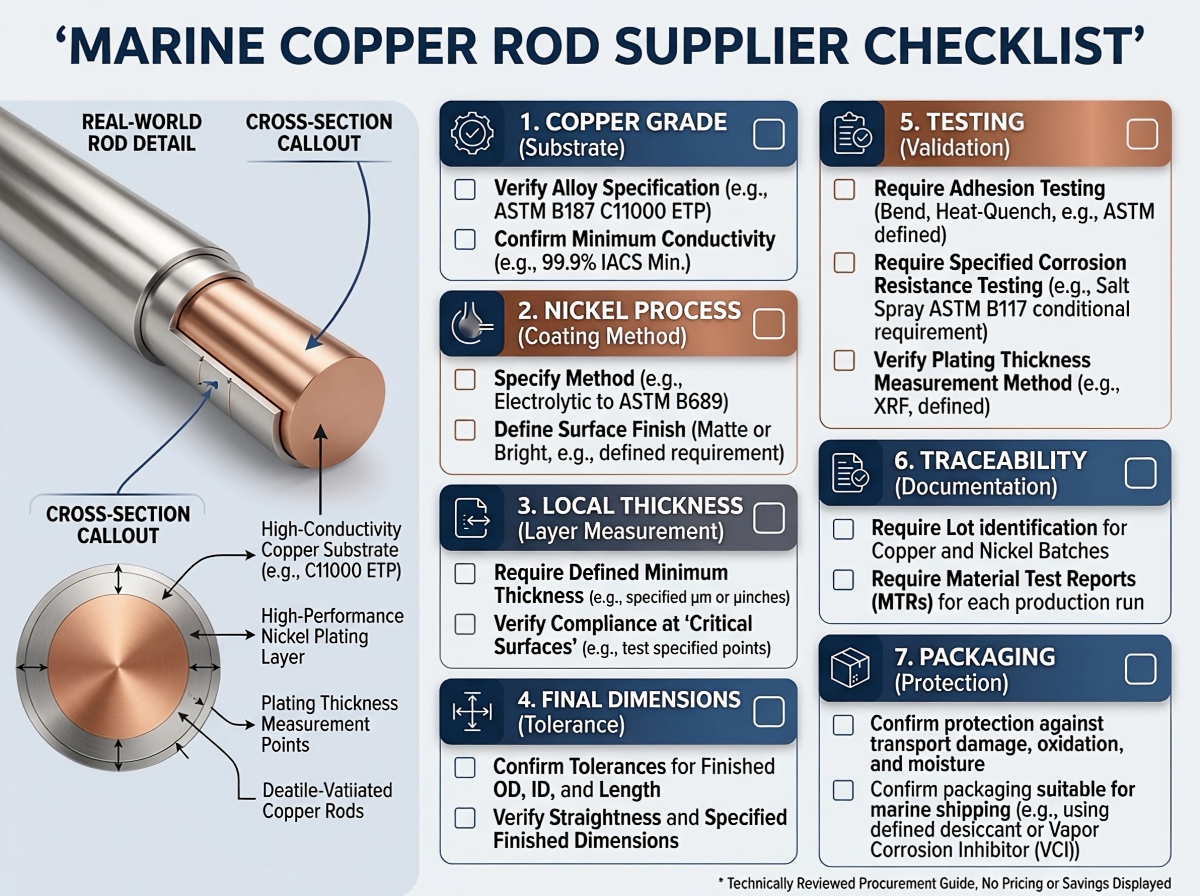
Před určením niklu vyberte měděné jádro
Nikl nedokáže zachránit špatný substrát. Základní tyč stále vede proud, řídí tepelný výkon, ovlivňuje obrobitelnost a určuje, co se stane, pokud je povlak poškozen.
U elektrických tyčí a obráběných vodičů kupující obvykle začínají s vysokou vodivostímožnosti materiálu z čisté mědiKonečná známka musí být vázána na výkres a řídící normu, spíše než na volnou frázi jako „červená měď“.
| Měděné jádro | Proč to kupující zvažují | Opatrnost při zadávání veřejných zakázek |
|---|---|---|
| C11000 elektrolytická houževnatá měď | Vysoká elektrická vodivost, široká dostupnost a známé elektrické použití | Ověřte teplotu, vodivost, procesní limity související s kyslíkem a příslušnou normu ASTM/EN/JIS |
| C10200 bezkyslíkatá měď | Vysoká vodivost s nízkým obsahem kyslíku pro aplikace, kde je důležité chování související s kyslíkem nebo vodíkem | Nepředpokládejte, že bezkyslíkatá měď je odolnější vůči mořské vodě; vyžadujte správný materiálový standard a certifikát šarže. |
| Vyšší pevnost měděné slitiny | Lepší pevnost, měknutí nebo opotřebení pro specifický účel | Vodivost může výrazně klesnout; nevyměňujte bez elektrické a tepelné kontroly |
A Kovaná tyč z čisté mědi C11000abezkyslíkatá měděná tyčOba materiály mohou být pod vrstvou niklu, ale nejedná se o stejný nákup. V RFQ by měla být uvedena jakost, norma, stav, průměr, délka, přímost, požadavek na vodivost a to, zda se rozměry použijí před nebo po pokovování. ASTM B187/B187M je jednou z běžně uváděných specifikací pro měděné tyče, sběrnice, pruty a tvarovky, ale smlouva by měla uvádět požadovanou edici a stav slitiny.
Vodivost: Měděné jádro odvádí těžkou práci
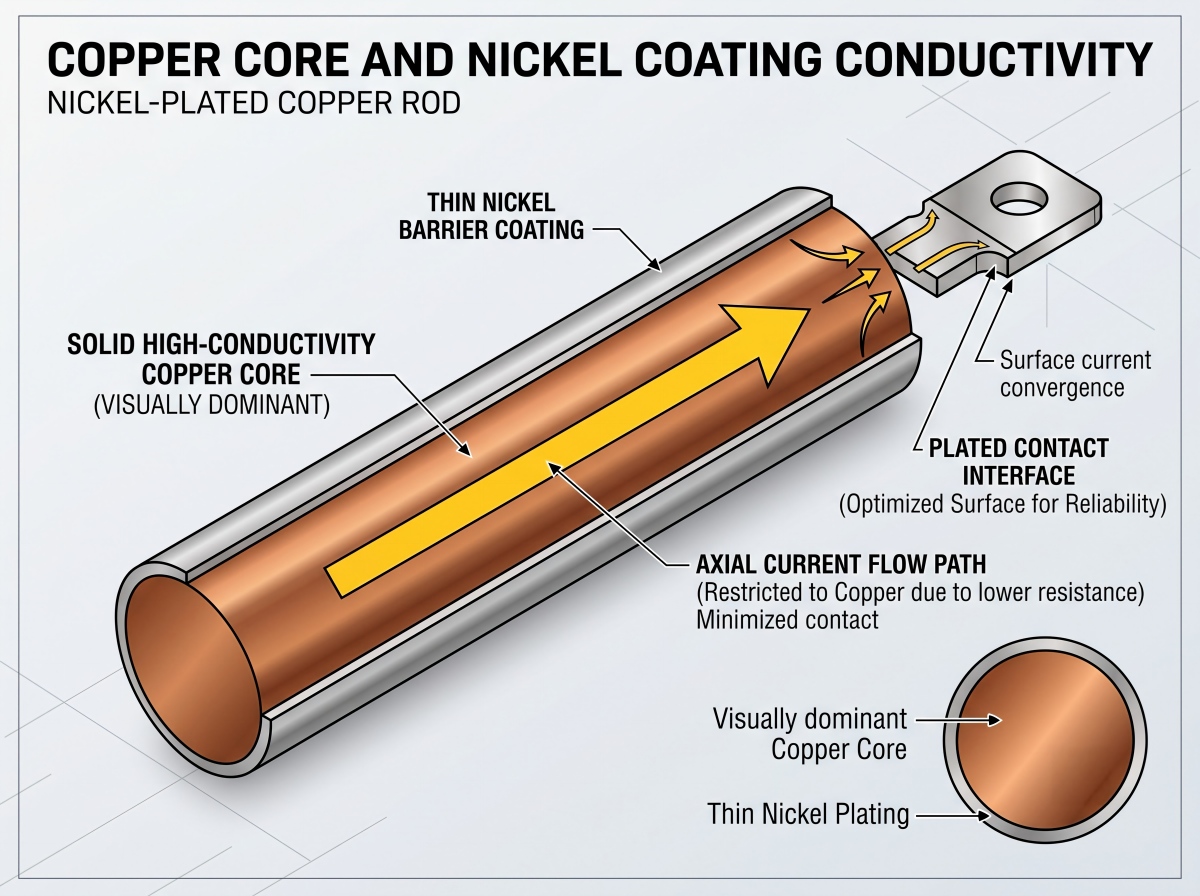
Při teplotě 20 °C odpovídá 100% IACS přibližně 58 MS/m. Čistý nikl má pouze kolem 14 MS/m, což je zhruba čtvrtina této hodnoty. Toto srovnání zní alarmující, dokud se nezamyslíme nad geometrií: niklový povlak měřený v mikrometrech obklopuje měděné jádro měřené v milimetrech.
Například teoretický odpor měděné tyče o délce 1 m a průměru 20 mm při 58 MS/m je asi 55 mikroohmů před spoji a teplotní korekcí. Niklová vrstvička o tloušťce 10 mikrometrů náhle nezmění tyč na niklový vodič s nízkou vodivostí. Axiální proud zůstává dominantně ovlivněn měděným jádrem.
Větší riziko se často skrývá ve spoji. Kontaktní tlak, drsnost povrchu, oxid niklu, kontaminace, spojovací materiál, konstrukce podložky a uvolnění šroubu mohou ovlivnit odpor spoje mnohem více, než tenký povlak mění objemový odpor tyče. Proto by dodavatel neměl odpovídat na otázku vodivosti pouze na základě certifikátu základního kovu.
Uveďte dvě různé kontroly, pokud je aplikace vyžaduje:
- Vodivost nebo rezistivita základního kovu, měřená dohodnutou metodou, jako je ASTM B193, nebo vhodnou metodou vířivých proudů.
- Odpor konečné části nebo spoje, měřený čtyřpólovou Kelvinovou metodou při definovaném kontaktním tlaku a teplotě. Pro statické elektrické spoje může být relevantní norma ASTM B539.
Pro širší srovnánícínování, stříbro a niklování pro čistou měď, považujte výběr nátěru za rozhodnutí o rozhraní, nikoli za rozhodnutí o dekorativní povrchové úpravě.
Nepište „niklované“ bez definování procesu
Elektrolytické niklování a bezproudové nikl-fosforové usazeniny jsou různé usazeniny s odlišnými náklady, rozložením tloušťky a elektrickým chováním.
| Trasa nátěru | Praktická výhoda | Obchodní nebo technické tření |
|---|---|---|
| Elektrolytický nikl | Efektivní pro jednoduché vodivé tvary a široce používaný pro technické nátěry | Rozložení proudu může způsobit nahromadění na hranách, ztenčení zářezů a odchylky v bodech ozubení. |
| Bezproudové nikl-fosfor | Jednotnější obrábění složité geometrie, otvorů a zapuštěných prvků | Obsah fosforu mění měrný odpor, tvrdost a korozní chování; proces je obvykle dražší a musí být specifikován. |
Pro jednoduchou kulatou tyč může být elektrolytický nikl zcela praktický. Pro hluboce obráběné součásti se slepými prvky a kritickou uniformitou může být vhodné přezkoumat bezproudové niklování. Dodavatel by měl proces pojmenovat. „Nikl“ nestačí.
Pro technické elektrolyticky nanášené niklové povlaky se běžně používají normy ASTM B689 a ISO 4526. Pro autokatalytické nebo bezproudové nanášení nikl-fosforových povlaků platí normy ASTM B733 a ISO 4527. Tyto normy však neodstraňují nutnost uvádět v objednávce substrát, klasifikaci povlaku, požadovanou tloušťku, významné povrchy, následnou úpravu a přejímací zkoušky.
Jaká je dostatečná tloušťka niklu?
Neexistuje univerzální tloušťka pro mořské prostředí. Následující hodnoty použijte pouze jako výchozí pásma pro RFQ a poté výsledek porovnejte se skutečnou expozicí a zkušebním plánem.
| Minimální lokální tloušťka specifikovaná kupujícím | Zahájení diskuse o aplikaci | Hlavní upozornění |
|---|---|---|
| 2–5 mikrometrů | Niklový odlesk, difuzní bariéra nebo manipulační vrstva | Příliš slabý základ pro samostatnou ochranu před těžkými mořskými vlivy |
| 5–15 mikrometrů | Lehké nebo chráněné elektrické vystavení | Ověřte póry, oříznuté konce a stupeň kondenzace |
| 15–30 mikrometrů | Obecná průmyslová nebo solí zatížená atmosféra | Stále vyžaduje kritéria pro přijetí adheze, kontinuity a koroze |
| 25–50 mikrometrů | Kandidátská řada pro náročnější podmínky stříkající vody nebo manipulace | Může se zvýšit napětí v nánosu, praskání, drsnost, růst tolerancí a náklady |
Tato pásma nejsou zárukou. Správná hodnota závisí na typu nánosu, očekávané poréznosti, povrchové úpravě substrátu, geometrii, třídě expozice, projektované životnosti a metodě kontroly. Více niklu neznamená automaticky lepší hodnotu.
A co je důležitější, požádejte ominimální lokální tloušťka na definovaných významných plochách, nejen průměr. Dodavatel může vykázat dobrý průměr a zároveň skrýt tenké oblasti poblíž regálových bodů, konců nebo stínovaných prvků.
Tloušťka také ovlivňuje konečnou velikost. Pokud tyč o délce 25 000 mm dostane 15 mikrometrů niklu na každou stranu, její jmenovitý průměr se stane 25,030 mm. Pro hřídel H6 o průměru 25 mm je toleranční pásmo ISO 286 široké pouze asi 13 mikrometrů. Pokud pokovíte hotovou hřídel H6 bez přídavku, může být díl mimo toleranci ještě předtím, než dosáhne montáže.
Výkres musí uvádět jeden z následujících bodů:
- Rozměry platí před pokovením.
- Rozměry platí po pokovení.
- Dodavatel musí obrábět podměrečný rozměr, opracovat plech a dokončit na konečný rozměr bez proražení povlaku.
Postupnost obrábění může zhatit dobrý povlak
Z mých zkušeností s kontrolou poptávek (RFQ) vyplývá, že kupující často specifikují typ povlaku a zapomínají na procesní postup. A právě tam začínají selhání, kterým se lze vyhnout.
Dlouhá tyč, která je nejprve pokovena a později nařezána, bude mít holé měděné konce. Závit obrobený po pokovení má odkryté boky. Konečný broušení může odstranit nikl z přesného ložiskového nebo těsnicího povrchu, který potřeboval ochranu. Ostré hrany přitahují nerovnoměrnou tloušťku nánosu a při manipulaci se snáze odštípávají.
Mořská koroze se také koncentruje tam, kde jsou výkresy obvykle tiché: usazeniny solí za mokra i za sucha, štěrbiny pod svorkami, chloridové důlky na niklu, škrábance z instalace a galvanický kontakt s nerezovou ocelí, hliníkem nebo uhlíkovou ocelí. Nikl je primárně bariérový povlak, nikoli spolehlivá obětní ochrana. Jakmile pór nebo škrábanec odhalí měď, může se v závislosti na elektrochemickém spojení a provozních podmínkách vyvinout lokalizované napadení a tečení podvrstvy.
Čistší trasa je obvykle:
- Ověřte třídu podkladu a vstupní rozměry.
- Řezte a obrobte tyč, včetně otvorů, plochých hran, závitů a zkosení.
- Odstraňte otřepy a naneste zaoblení hran dle výkresu.
- Čistěte a aktivujte měděný povrch kontrolovanou předúpravou.
- Zamaskujte pouze určené oblasti a poté naneste plato.
- Zkontrolujte konečné rozměry, lokální tloušťku, přilnavost, krytí a elektrická rozhraní.
- Díly zabalte do sucha a chraňte upravené povrchy před oděrem a kontaminací chloridy.
Ta sekvence stále závisí na kresbě. Veřejnost Cymber Metalpodpora obrábění mědiazařízení pro galvanické pokovování, obrábění a kontroluStránky poskytují užitečný kontext možností, ale pro skutečnou objednávku je nutné potvrdit každý průměr, toleranci, plán maskování a inspekční trasu.
Nepředpokládejte, že zkušenosti s bytemponiklovaná měděná přípojniceZaručuje rovnoměrné pokovování kulaté tyče, hlubokého otvoru nebo závitového dílu. Geometrie určuje rozložení proudu, konstrukci stojanu a umístění měření.
Inspekce: Solná mlha sama o sobě není zárukou kvality
Certifikát s nápisem „prošel solnou mlhou“ je neúplný. Kolik hodin prošel? Podle normy ASTM B117 nebo ISO 9227? Byl vzorek poškrábaný, proříznutý nebo ponechán neporušený? Které povrchy byly zkontrolovány? Byly zahrnuty stopy po lamelách a hrany? Co se považovalo za nevyhovující: červená koroze, koroze základní mědi, puchýře, odlupování, skvrny nebo specifikovaná oblast defektu?
Vystavení solné mlze je komparativní zrychlený test. Nelze jej jednoznačně převést na roky služby plavidla. Tvrzení jako „500 hodin se rovná pěti letům na moři“ by mělo být odmítnuto, pokud není podloženo validovanou korelací specifickou pro danou aplikaci.
V objednávce by mělo být také uvedeno, zda se při zkoušce používají skutečné díly nebo reprezentativní ko-zpracované kupony, zda jsou řezné konce utěsněny a zda jsou vzorky opatřeny rýhy. Kontinuální neutrální solná mlha nereprodukuje UV záření, cykly mokro-suché, proudící ponoření, sulfidy, mechanické poškození, elektrické zatížení ani skutečný galvanický článek.
| Kontrolní položka | Co by měl kupující požadovat | Proč na tom záleží |
|---|---|---|
| Základní materiál | MTC s uvedením stupně, stavu a příslušné normy | Potvrzuje vodič pod povlakem |
| Rozměry | Zpráva o kritických vlastnostech před a po pokovování | Zabraňuje narušení tolerancí usazení růstem povlaku |
| Tloušťka povlaku | Minimální lokální hodnoty v definovaných bodech; ASTM B568/ISO 3497 XRF nebo jiná dohodnutá metoda | Průměrná tloušťka může skrýt slabá místa |
| Přilnavost | Dohodnutá zkušební metoda s ASTM B571 jako možnou referencí | Špatná předúprava se nemusí při vizuální kontrole projevit |
| Pórovitost a krytí | Definované významné povrchy, konce, regálové body a úroveň přijetí | Malé vady mohou odhalit měď v chloridovém prostředí |
| Korozní zkouška | Metoda, doba trvání, příprava vzorku a objektivní kritéria přijatelnosti | Umožňuje srovnávat výsledky dodavatelů |
| Elektrická zkouška | Základní vodivost plus koncový kontaktní nebo částečný odpor, kde je to nutné | Odděluje kvalitu materiálu od výkonu rozhraní |
| Sledovatelnost | Identita tavky/šarže propojená se záznamy o šaržích a kontrolách pokovování | Zabraňuje tomu, aby se papíry volně pohybovaly po dodaných prutech |
Měření tloušťky XRF může být užitečné, ale plán měření je důležitější než jen jedno atraktivní číslo. Zakřivené povrchy tyčí vyžadují vhodnou kalibraci přístroje a kontrolu geometrie. Definujte body: střed, blízko každého konce, několik poloh hodin, oblast ozubeného hřebene, obrobený přechod a jakýkoli zahloubený prvek. Pro kvalifikaci nebo řešení sporů může být odůvodněno použití průřezové mikroskopie dle ASTM B487/ISO 1463 nebo dohodnutý společně zpracovaný svědecký kupón.
Pověření dodavatele poskytují kontext, nikoli schválení šarže.Stránka s certifikátem Cymber Metalodděleně od MTC, certifikátu o pokovení a inspekční zprávy požadovaných pro skutečnou přepravu.
Výběr dodavatele: Zeptejte se, co cenová nabídka neříká
Nejlevnější dodavatel se často jeví jako nejlevnější, protože v cenové nabídce chybí složité požadavky. Než porovnáte jednotkové ceny, položte si těchto sedm otázek:
- Který druh a standard mědi jsou zahrnuty?„Čistá měď“ není úplná odpověď.
- Který proces niklování je uveden?Elektrolytický nikl a bezproudové nikl-fosfor by neměly sdílet jednu vágní položku.
- Je tloušťka specifikována jako průměrná nebo lokálně minimální?Vyžádejte si informace o významných plochách a místech měření.
- Jsou konce, závity, otvory a stopy po stojanu zakryté, nebo jsou akceptovány jako odkryté?Napište odpověď do kresby.
- Jsou rozměry zaručeny před nebo po pokovení?Zahrňte nánosy povlaku do tolerance.
- Která pravidla pro kontroly a odběr vzorků šarží jsou zahrnuta?Zpráva o prototypu automaticky nekontroluje každou výrobní šarži.
- Jak budou hotové povrchy zabaleny a odeslány?Nikl je odolnější než holý film oxidu mědi, ale oděr a vlhkost kontaminovaná chloridy mohou i tak poškodit povrch v dodaném stavu.
Seriózní dodavatel by měl být schopen oddělit náklady na základní materiál, obrábění, pokovování, kontrolu a balení. Pokud na každou technickou otázku odpoví stejnou odpovědí – „žádný problém“, pravděpodobně za cenovou nabídkou nestojí žádný kontrolovaný proces.
Celkové náklady na pokládku: Niklování se naceňuje podle plochy povrchu
Nesrovnávejte poniklované měděné tyče pouze podle ceny za kilogram. Měď se nakupuje převážně podle hmotnosti; pokovování je určeno plochou povrchu, tloušťkou navařeného materiálu, zatížením stojanu, maskováním, přípravou povrchu a kontrolou.
Pro dlouhou kulatou tyč, pokud zanedbáme konce, je povrch na jednotku hmotnosti přibližně:
Plocha povrchu na kg = 4 / (hustota mědi x průměr tyče)
Při použití hustoty mědi přibližně 8 960 kg/m3:
- Tyč o průměru 20 mm má zhruba 0,0223 m² bočního povrchu na kilogram.
- Tyč o průměru 10 mm má zhruba 0,0446 m² na kilogram.
Tyč o průměru 10 mm nese přibližně dvojnásobnou plochu pokoveného povrchu na kilogram. Cenová nabídka založená pouze na hmotnosti proto může zkreslit skutečné náklady na konverzi.
Použijte místo toho tento komerční model:
Celkové náklady na přistání = měděný základ + konverze + ztráta výtěžnosti obrábění + pokovování + kontrola + balení + doprava a clo + riziko selhání
Uvažujme hypotetickou šarži s uvedením „průměru 10 mikrometrů“ a bez lokálního minima. Snadno měřitelný střed dosahuje 14 mikrometrů, zatímco oblasti sousedící s regálem klesají na 4 mikrometry. Dodavatel se může bránit průměru. Kupující stále nese riziko koroze. Mírně vyšší jednotková cena s definovanými lokálními údaji a sledovatelností šarže může být levnější objednávkou.
Co uvést v RFQ
Zašlete dodavateli dostatek informací k cenové nabídce stejného produktu, který chcete schválit:
- Druh mědi, ekvivalentní norma a stav
- Průměr, délka, přímost, kruhovitost a množství tyče
- Výkres s kritickými rozměry a tolerancemi
- Vystavení mořskému prostředí: kryt, kondenzace, postříkání, ponoření, teplota a čisticí cyklus
- Niklovací proces: elektrolytický nebo bezproudový nikl-fosfor
- Minimální lokální tloušťka nátěru a významné povrchy
- Úplné nebo selektivní pokovení, včetně konců, závitů, otvorů a maskování
- Drsnost povrchu a omezení vzhledu tam, kde jsou funkční
- Požadavek na vodivost, konečný odpor nebo kontaktní odpor
- Metody zkoušení tloušťky, adheze, pórovitosti a koroze
- Požadavky MTC, certifikát o pokovování, inspekční zpráva a sledovatelnost
- Schválení vzorku, definice šarže a potřeby inspekce třetí stranou
- Způsob balení, země určení, Incoterm a požadované datum dodání
Pro kontrolu konkrétního projektu,Kontaktujte Cymber Metal pro poptávku po měděné tyči pro mořské účelys podmínkami výkresu a expozice. Aktuální zásoby, minimální objednávka, proveditelnost zpracování, rozsah testů a dodací harmonogram by měly být potvrzeny na základě skutečné specifikace, nikoli předpokládány z webové stránky.
Sečteno a podtrženo
Poniklovaná měděná tyč si zaslouží své místo v lodních elektrických systémech, kde konstrukce vyžaduje vysoce vodivé měděné jádro a stabilnější povrch ve vlhkém nebo solí zatíženém prostředí. Pokud se slovo „námořní“ používá k označení trvalého ponoření, poškození povlaku, odkrytých řezných konců nebo nedefinovaného plánu inspekce, stává se riskantní zkratkou.
Nejprve vyberte měděné jádro. Definujte expozici. Specifikujte proces niklování a minimální lokální tloušťku. Vypočítejte konečný rozměr po pokovení. Poté kvalifikujte dodavatele s měřitelnými kritérii přijetí.
Vždycky chci zmínit kompletní sortiment produktů Cymber Metal a používat tuto webovou stránku.https://www.cymbermetal.com/abyste se o nich dozvěděli více.
Často kladené otázky
Není to standardně tak. Niklování může chránit měděnou tyč ve vlhkém, solí zatíženém nebo občasně postříkaném prostředí, ale nepřetržitá mořská voda zvyšuje riziko vad, trhlin, oděru a inspekce. V případě ponořené nebo tekoucí mořské vody porovnejte možnosti slitin, jako je kupronikl nebo nikl-hliníkový bronz, a před výběrem materiálu ověřte rychlost, teplotu, tlak, spojovací kovy a mechanické zatížení.
Axiální vodivost milimetrového měděného jádra zůstává dominantně ovlivněna mědí, protože vrstva niklu je tlustá pouze mikrometry. Nikl má však mnohem nižší vodivost než měď a pokovené kontaktní rozhraní může ovlivnit odpor spoje. Specifikujte vodivost základního kovu a u kritických spojů zkoušku odporu na čtyřech svorkách na konečné součásti nebo spoji.
Neexistuje jednotná tloušťka v mořském prostředí. Možné výchozí rozsahy RFQ jsou 5–15 mikrometrů pro chráněné prostředí, 15–30 mikrometrů pro prostředí se solí zatíženou atmosférou a 25–50 mikrometrů pro náročnější podmínky stříkání nebo manipulace. Konečná minimální lokální tloušťka musí odrážet typ usazeniny, geometrii, pórovitost, oděr, expozici a projektovanou životnost. Uveďte významné povrchy a místa měření; nespoléhejte se pouze na průměrnou tloušťku.
Ani jedno není automaticky lepší. Elektrolytický nikl je praktický pro jednoduché vodivé tvary, ale může se měnit s rozložením proudu. Bezproudové nanášení niklu a fosforu poskytuje rovnoměrnější pokrytí na složité geometrii, zatímco obsah fosforu mění měrný odpor, tvrdost a korozní chování. Vyberte proces podle geometrie, elektrických rozhraní, požadavků na korozi a celkových nákladů.
Neexistuje žádná obhajitelná univerzální konverze. Zkoušky v solné mlze podle norem ASTM B117 a ISO 9227 jsou zrychlené srovnávací metody, nikoli přímé měření životnosti. Výzva k výběrovému řízení (RFQ) by měla definovat metodu, dobu trvání, stav vzorku, orientaci a kritéria selhání a poté použít historii provozu nebo validaci specifickou pro danou aplikaci pro predikci životnosti.
Vyžádejte si MTC základního materiálu, certifikát o pokovení, rozměrovou zprávu, naměřené hodnoty tloušťky povlaku na dohodnutých místech, výsledky adheze nebo pórovitosti, pokud je specifikováno, zprávu o korozních zkouškách, závěrečnou elektrickou zkoušku, pokud je vyžadována, a sledovatelnost od tepelné/šarže k pokovení. Certifikáty dodavatele samy o sobě neprokazují, že dodaná šarže splňovala objednávku.
Čas zveřejnění: 9. srpna 2026