
Datum publikace: 6. listopadu 2026
Autor: Hu Yanwei, technický expert Cymber Metal
„Pocínované“ není úplným požadavkem na výkres. Stejně tak není „poniklované“. Pokud je to vše, co vaše poptávka uvádí, dva dodavatelé mohou nabídnout různé nátěrové systémy a oba se domnívají, že splňují specifikaci. Užitečnýměděné pokovování přípojnicPorovnání začíná spojem, provozním prostředím a kritérii přijetí, nikoli barvou hotového prutu.
Rychlá odpověď:Vyhodnoťte cínování z hlediska vhodných elektrických kontaktních povrchů a běžné ochrany proti korozi v interiéru. Vyhodnoťte technický nikl tam, kde specifikace určuje definované opotřebení, koroze nebo jiné funkční vlastnosti povlaku. Ani jeden z nich není univerzálně lepší. Kupující by si měli před porovnáním cen definovat měděný substrát, kompletní vrstvu povlaku, minimální lokální tloušťku, významné povrchy, konečné rozměry a požadavky na validaci spojů.
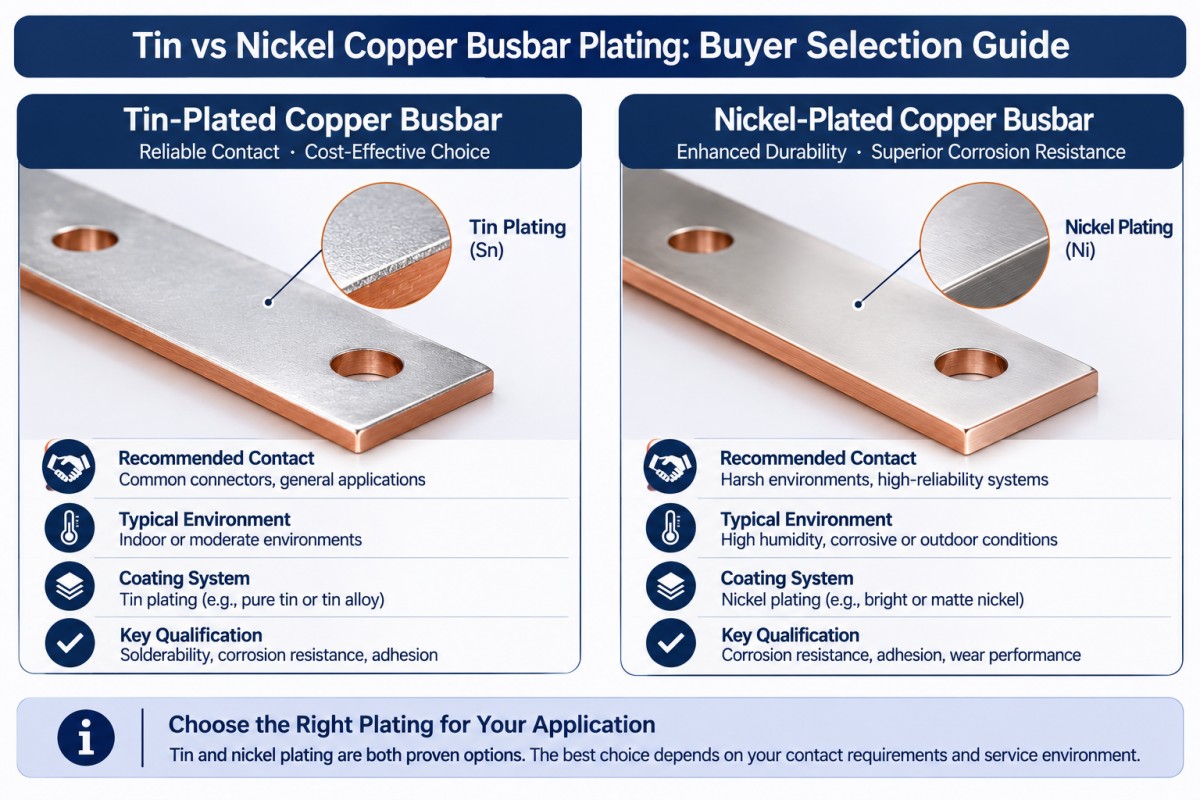
Cín vs. nikl měděné pokovování přípojnic: Co se vlastně mění?
Povrchová úprava mění povrchový systém; nenahrazuje konstrukci vodiče. Druh mědi, průřez a provozní podmínky stále vyžadují své vlastní specifikace. Začněte se schválenýmmožnosti materiálu z čisté mědi, poté společně zhodnoťte nátěr a spojení.
| Otázka kupujícího | Pocínovaná měděná přípojnice | Poniklovaná měděná přípojnice |
|---|---|---|
| Proč hodnotit tento povrch? | Cínové povlaky se používají pro elektrické kontaktní povrchy, ochranu proti korozi a pájitelnost. | Technické niklové povlaky jsou specifikovány pro funkční vlastnosti, včetně odolnosti proti opotřebení a korozi. |
| Co musí popis nátěru uvádět? | Způsob nanášení, typ cínového povrchu, podkladová deska v případě potřeby, tloušťka a krytí | Galvanicky niklované nebo bezproudové nikl-fosforové pokovení, požadavky na nanášení, tloušťka a krytí |
| Co vyžaduje elektrické ověření? | Skutečná spojovací plocha, způsob montáže a výkon spoje | Skutečná dosedací plocha, způsob montáže a výkon spoje; tvrdost není důkazem nižšího kontaktního odporu |
| Co je špatná zkratka pro nákup? | Za předpokladu, že pro danou aplikaci je vhodný jakýkoli lesklý plechový povrch | Za předpokladu, že nikl automaticky zajišťuje vyšší teplotní třídu při montáži nebo lepší výkon spoje |
Norma ASTM B545 se zabývá elektrolyticky nanášenými cínovými povlaky. Norma ASTM B689 se zabývá elektrolyticky nanášenými niklovými povlaky. Popisují různé systémy povlaků, nikoli zaměnitelné označení pro stříbrně zbarvený povrch. Ani jedna z norem sama o sobě nestanovuje jmenovitý proud pro kompletní sestavu přípojnic.
Kdy by měli kupující zvážit pocínované měděné přípojnice?
Určete funkci kontaktu, nejen vzhled
Cínové povlaky se používají k zajištění povrchů s nízkým kontaktním odporem, ale označení povlaku nezaručuje odolnost sestaveného spoje. Uveďte povrchovou úpravu spojovacího kontaktu, geometrii kontaktu a schválený postup montáže.
Norma ASTM B545 popisuje cín jako ochranný prostředek pro měď pro běžné vnitřní prostředí. Také varuje, že nespojitosti povlaku mohou způsobit korozi, zejména ve vlhkých podmínkách. Nerozšiřujte předpoklad vnitřního použití na kondenzaci, venkovní prostředí nebo chemické prostředí bez předchozí kontroly.
Propocínované měděné přípojnice pro rozváděče, identifikujte kontaktní plošky a vysvětlete, zda se jedná o šroubový spoj, pájený spoj nebo jiný kvalifikovaný návrh. Plán přejímky by měl tuto funkci sledovat.
Neměňte bod tání cínu na trvalou provozní teplotu. Celá sestava potřebuje svá vlastní tepelná omezení a validaci.
Zkontrolujte typ dokončení a relevantní rizika spolehlivosti
Pokud schválená specifikace rozlišuje matný cín, lesklý cín nebo jinou povolenou povrchovou úpravu, zachovejte toto rozlišení v objednávce. Nedovolte, aby kosmetická preference tiše změnila proces povrchové úpravy.
Cínové vousy si také zaslouží přezkoumání specifické pro danou aplikaci. NASA dokumentuje růst vodivých vousů z cínových povrchových úprav a výsledné riziko zkratu mezi blízko sebe umístěnými vodiči. V případě potřeby se zeptejte odpovědného technika na schválenou povrchovou úpravu a požadavky na zmírnění rizik. Jedná se o posouzení rizik, nikoli o důvod k odmítnutí každé pocínované napájecí přípojnice.
Kdy by měli kupující zvážit poniklované měděné přípojnice?
Definujte, který proces niklování máte na mysli
Galvanicky pokovený technický nikl a bezproudové nikl-fosforové povlaky nejsou totéž. Norma ASTM B733 se zabývá povlakem druhý jmenovaný; jeho vlastnosti závisí na obsahu fosforu a následném tepelném zpracování. Samotné „niklování“ ponechává příliš mnoho otevřených otázek.
Při revizimožnosti poniklovaných měděných přípojnic, specifikujte schválený proces a požadované vlastnosti nánosu. Před přijetím cenové nabídky požádejte dodavatele o identifikaci navrhovaného typu nátěru.
Ověřte rozhraní kontaktu samostatně
Technický nikl se stává relevantním, když výkres vyžaduje definované vlastnosti proti opotřebení, únosnosti, korozi nebo tepelnému okysličení. Tyto požadavky vyžadují specifikaci specifickou pro daný typ ložiska, nikoli paušální tvrzení, že nikl je vhodný pro každé náročné prostředí.
Odolnost proti opotřebení, korozní vlastnosti a výkon elektrického kontaktu jsou oddělené otázky. Povlak vybraný pro jednu věc nemusí automaticky splňovat i ostatní.
Zůstane spoj v povolených mezích odporu a oteplení po uplynutí specifikovaného pracovního cyklu? Požadujte důkazy z reprezentativních spojů s použitím skutečné povrchové úpravy, kování a podmínek montáže. Nepovažujte vzhled ani tvrdost povlaku za náhradu.
Jak by měli kupující specifikovat tloušťku pokovování přípojnic?
Specifikujte požadovanou tloušťku na definovaných površích s dohodnutou metodou měření a přejímky. Vyhněte se izolované poznámce, jako je „pokovování 5 mikrometrů“, u které by dodavatel musel hádat, zda se jedná o nominální tloušťku, průměrnou tloušťku šarže nebo minimální lokální hodnotu.
Definujte kompletní zásobník a významné povrchy
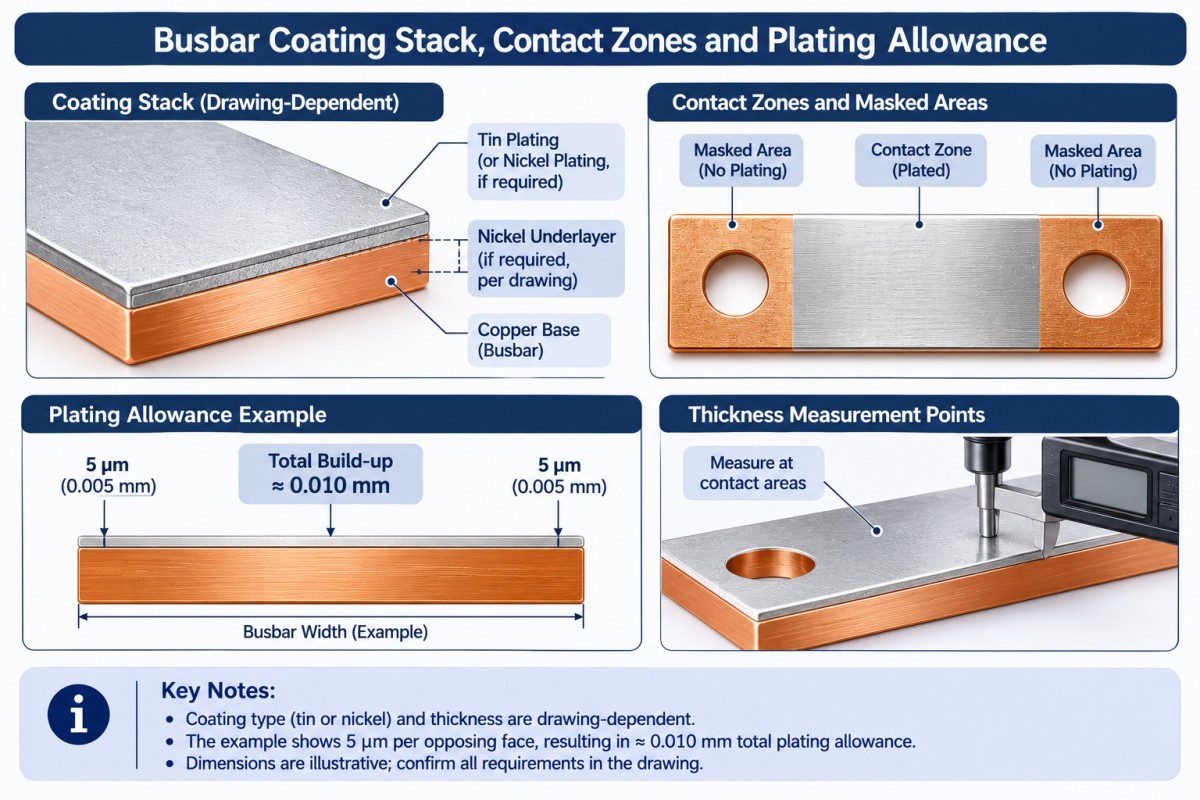
U každé vrstvy uveďte materiál, požadovanou tloušťku nebo rozsah a kde se používá. Pokud je pod cínem vyžadována niklová podložka, výslovně to uveďte. Nepředpokládejte, že je součástí, a nezavádějte ji bez schválení inženýra.
Označte kontaktní plošky, potažené a maskované zóny, otvory, závity, hrany a povolená místa kontaktu s ozubeným hřebenem. Identifikujte kontrolní body na výkresu. Odečet na snadno dostupné ploše by neměl nahrazovat nezměřenou kritickou kontaktní oblast.
Uveďte, zda se rozměry vztahují před nebo po pokovení
Uvažte ilustrativní tloušťku povlaku5 mikrometrů na každé protilehlé plošeRovnoměrné nanášení přidává přibližně0,010 mmk celkovému rozměru. Stejná ideální tloušťka na opačných stranách otvoru by zmenšila jeho průměr přibližně o0,010 mm.
Toto je geometrie, nikoli doporučená tloušťka ani záruka procesních možností. Skutečné nanášení a přístup k materiálu je nutné zkontrolovat. Nicméně to vysvětluje, proč těsné uložení, které projde před pokovováním, může později selhat.
Použitírecenze obrábění měděných součástídohodnout se na konečných rozměrech, přídavku na obrábění a postupu procesu. Nezjistit chybějící přídavek během vstupní kontroly.
Co by se mělo stát před a po pokovování?
Před vydáním objednávky se dohodněte na postupu výroby. Navrhovaný postup pro hotové vyrobené díly zahrnuje řezání, výrobu otvorů, odjehlení a tváření, následované čištěním, pokovováním a závěrečnou kontrolou. Skutečný postup musí odpovídat požadavkům na výkres a povlakování.
Předpokovený materiál je jiná cesta. Pokud po pokovování následuje řezání nebo tvarování, výslovně se zaměřte na odkryté řezné hrany, otvory, ohyby a veškeré potřebné opravy nebo opětovné pokovení. „Vyrobeno z pokovené mědi“ neznamená, že každý dokončený povrch je pokoven.
Prozakázková výroba měděných přípojnic, identifikujte operace, které musí být dokončeny před konečnou úpravou. Nový otvor přidaný po schválení může způsobit problém s pokrytím nátěrem a také problém se změnou výkresu.
Včas definujte místa maskování a kontaktu s regály. Tam, kde je povoleno selektivní pokovování, uveďte jeho hranice. Zkontrolujte navrhovanou trasu vzhledem kinformace o procesu pokovování přípojnic, ale potvrďte proveditelnost pro skutečnou součást, spíše než předpokládejte, že každá geometrie se řídí stejným procesem.
Proč je ověření spoje důležitější než lesklý povrch?
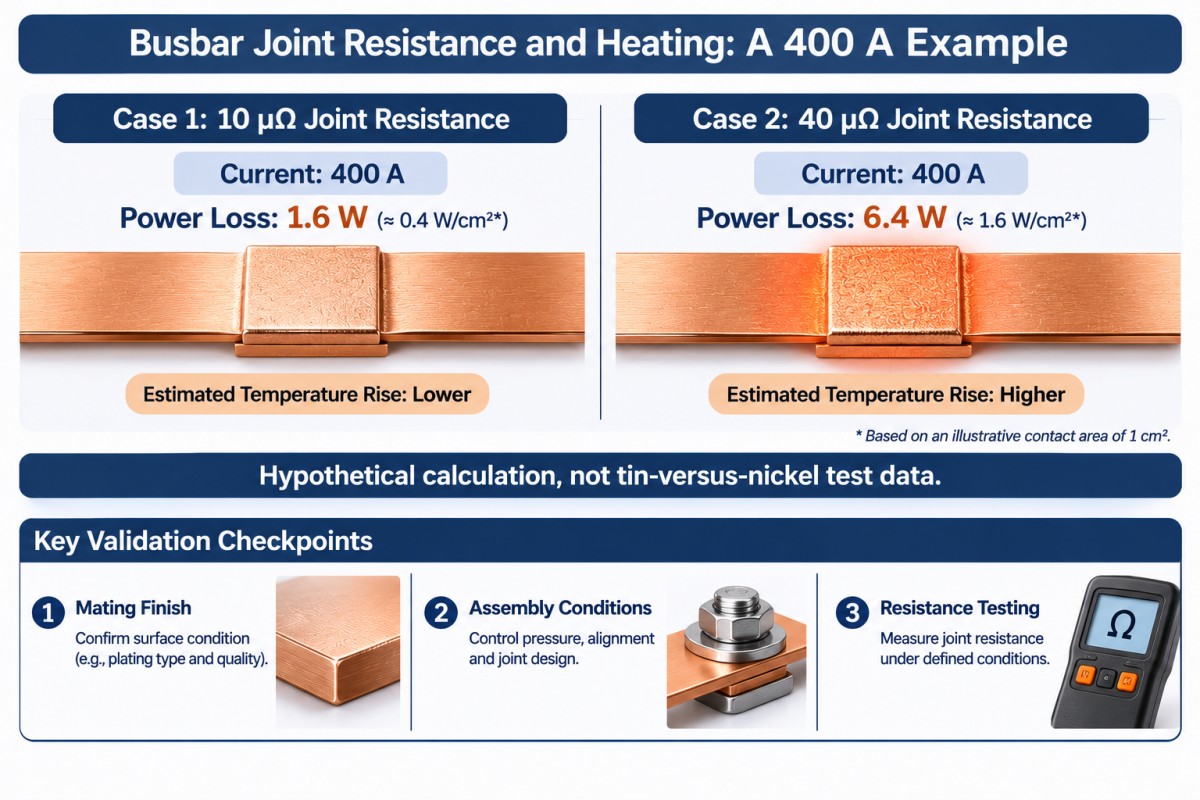
Odpor ve spojích vytváří lokální ohřev. Pro záměrně hypotetické srovnání na400 A, vztahP = I²Rdává:
| Předpokládaný odpor spoje | Vypočítané teplo spoje |
|---|---|
| 10 mikroohmů | 1,6 W |
| 40 mikroohmů | 6,4 W |
Nejedná se o výsledky testů cín versus nikl, měření Cymberem ani o jmenovitý proud přípojnice. Ukazují, proč by výběr povlaku měl být vázán na dohodnutý elektrický test, spíše než pouze na vzhled.
V případě potřeby specifikujte metodu měření odporu spoje, místa měření, zkušební proud a teplotní podmínky. Pro kvalifikaci se dohodněte na reprezentativním hardwaru, postupu utahování, teplotních cyklech a povolené změně odporu. Nechte odpovědného technika stanovit limity pro vyhovění/nevyhovující.
Více pokovení nevyřeší problém s poddimenzovaným vodičem nebo nedostatečně navrženým spojem.
Co by měl plán inspekce obsahovat?
Oddělte přijetí nátěru od kvalifikace montáže. Zpráva o tloušťce odpovídá na jednu otázku, neodpovídá na všechny.
| Inspekční oblast | Důkazy k odsouhlasení před zahájením výroby |
|---|---|
| Substrát a sledovatelnost | Druh mědi, stav, záznamy o materiálu a identifikace šarže |
| Identita a tloušťka povlaku | Specifikovaná vrstvená struktura, zkušební metoda, měřicí body a lokální meze akceptace |
| Integrita a přilnavost | Dohodnutá kritéria vzhledu, metoda adheze a plán odběru vzorků; zkouška pórovitosti, pokud je specifikována |
| Hotové rozměry | Stav kontaktní plošky, rovinnost, polohy otvorů, uložení a maskované oblasti dle požadavků výkresu |
| Funkční výkon | Definovaná odolnost spojů, nárůst teploty a environmentální kvalifikace, kde je to relevantní |
| Dodací podmínky | Balení, které chrání kontaktní plochy, identifikaci a schválené záznamy o kontrole |
Pokud se používá rentgenová fluorescence, ověřte, zda je metoda a nastavení vhodné pro specifikované vrstvy a místa měření. Výsledek měření tloušťky sám o sobě neprokazuje adhezi ani přijatelné vlastnosti spoje.
Pro zkoušky v solné mlze definujte metodu, dobu trvání, stav vzorku a kritéria přijetí. Nepřevádějte počet zkušebních hodin na roky životnosti v terénu. Norma ASTM B117 popisuje kontrolované zkušební prostředí; nepředepisuje přijetí specifické pro daný výrobek ani predikci univerzální životnosti.
RecenzeInformace o zajištění kvality společnosti Cymber Metalspolu s plánem kontrol specifickým pro danou objednávku. Vyžádejte si veškeré požadované důkazy o souladu s nařízením RoHS nebo REACH pro skutečný produkt a povrchovou úpravu; neodvozujte shodu z názvu nátěru.
Porovnejte celkové náklady na přistání za přijatou přípojnici
Levnější položka objednávky na lakování může skrýt dodatečné náklady na maskování, přepracování nebo kontrolu. Zeptejte se, zda cenové nabídky zahrnují stejnou potaženou plochu, vrstvu, základ tloušťky, rozsah kontroly a balení.
Celkové náklady na objednání za přijatý díl = celkové vynaložené náklady na objednávku mínus získané kredity, děleno počtem přijatých použitelných dílů.
Zahrňte kov, výrobu, pokovování, přidělené nástroje, kontrolu, přepracování, balení, dopravu a příslušné dovozní poplatky bez dvojího započítání. Ujasněte vlastnictví šrotu a případný kredit za využití. Nízká nabídková cena s nedefinovaným akceptačním základem není spolehlivým srovnáním.
U prototypů porovnejte flexibilní řezání a obrábění s vyhrazenými nástroji. U opakovaných objednávek vyhodnoťte náklady na nástroje oproti očekávanému akceptovanému objemu a stabilitě výkresu. Schválení nástroje předtím, než je stabilní rozvržení otvorů, geometrie ohybu a požadavky na povrchovou úpravu, může zbytečně prodražit další revizi.
Selektivní pokovování může zmenšit pokovenou plochu, ale maskování a nastavení také stojí peníze. Porovnejte celý výrobní postup a očekávaný výtěžek, nikoli pouze plochu pokovování.
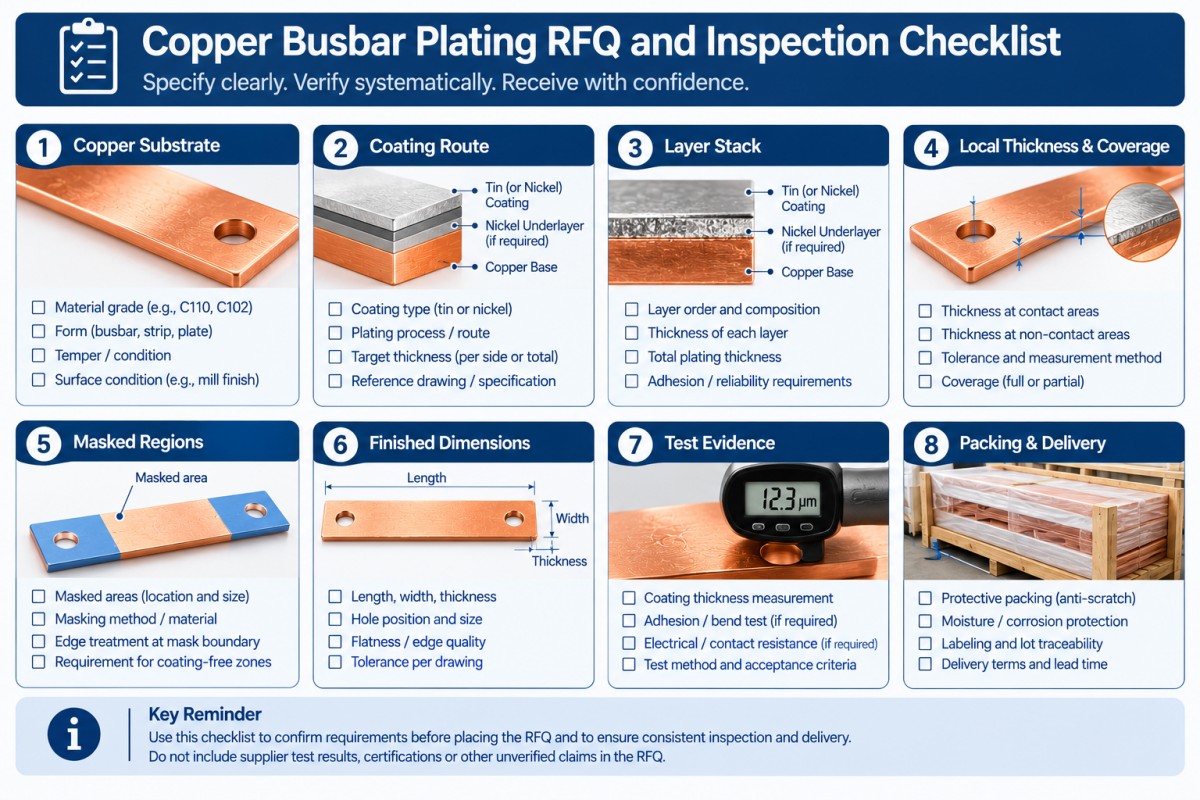
Co by měli kupující zahrnout do poptávky po pokovování měděných přípojnic?
Zašlete kontrolovaný výkres s harmonogramem nátěrů a požadavky na přijetí. Požádejte dodavatele, aby explicitně uvedli odchylky.
- Druh mědi, materiálová norma, stav a revize výkresu.
- Provozní prostředí, elektrické zatížení, materiál a povrchová úprava připojovacích svorek.
- Cínovací nebo niklovací proces, příslušná norma pro povrchovou úpravu a dohodnuté vydání.
- Kompletní souvrství, typ povrchové úpravy a jakákoli schválená podkladová deska.
- Minimální lokální tloušťka nebo jiné dohodnuté limity, významné povrchy a zkušební místa.
- Potažené a maskované oblasti, otvory, závity, řezné hrany a povolené stopy po ozubení.
- Hotové rozměry, požadavky na kontaktní plošky a schválený postup.
- Inspekce, odběr vzorků, schválení prvního výrobku a požadavky na funkční kvalifikaci.
- Zkušební množství, opakovaný objem, balení, místo určení, dodací podmínky a požadovaný termín dodání.
Neúplný doklad o nátěru vytváří mezeru v cenové nabídce. Uzavřete jej před objednávkou, nikoli po odmítnutí dodávky.
Často kladené otázky
Je pro měděné přípojnice lepší cínování nebo niklování?
Ani jeden není univerzálně lepší. Porovnejte specifikovaný nátěrový systém s požadavky na kontakt, prostředí a kvalifikaci. Nevybírejte cín jen proto, že je známý, ani nikl jen proto, že jeho technické vlastnosti zní náročněji. Schválený spoj musí splňovat elektrické a tepelné požadavky aplikace.
Jaká je správná tloušťka pokovování měděných přípojnic?
Neexistuje jednotná tloušťka vhodná pro každou přípojnici. Definujte systém povrchové úpravy, provozní požadavky, významné povrchy a metodu přejímky. Uveďte, zda se jedná o minimální lokální tloušťku, rozsah nebo jinou kontrolovanou hodnotu. Uveďte horní limit, kde nahromadění povlaku ovlivňuje uložení nebo montáž.
Může bezproudový nikl nahradit galvanicky pokovený nikl?
Ne bez schválení. Bezproudové niklování s fosforem a galvanicky pokovený technický nikl jsou různé systémy. Normy ASTM B733 a ASTM B689 se jimi zabývají samostatně. Před přijetím náhrady ověřte požadavky na nanášení, případné tepelné zpracování, konečné rozměry a kvalifikaci.
Lze přípojnici po pokovení obrábět?
Pouze tam, kde schválený postup řeší důsledky. Obrábění může odstranit povrchovou úpravu a obnažit substrát v místě otvorů nebo hrany. Uveďte, které povrchy musí zůstat potažené a zda je nutná oprava, nový nátěr a opětovná kontrola. Před cenovou nabídkou hotového dílu se dohodněte na postupu.
Požádejte o kontrolu přípojnic na základě specifikace
Zašlete výkres, množství, požadavky na nátěr a provozní kontext na adresuCymber Metal pro posouzení poptávky na přípojnicePřed porovnáním komerčních nabídek si vyžádejte jasnou odpověď ohledně navrhovaného materiálu, výrobního postupu, povrchové úpravy, rozsahu kontroly a případných odchylek.
Vždycky chci zmínit kompletní sortiment produktů Cymber Metal a používat tuto webovou stránku.https://www.cymbermetal.com/abyste se o nich dozvěděli více.
Úplně specifikujte povrchovou úpravu. Poté porovnejte cenu.
Čas zveřejnění: 6. listopadu 2026