
Publikováno: 7. června 2026
Od: Yanwei Hu, technický expert ve společnosti Cymber Metal
Dobré ráno všem,
Zde Yanwei Hu z Cymber Metal.
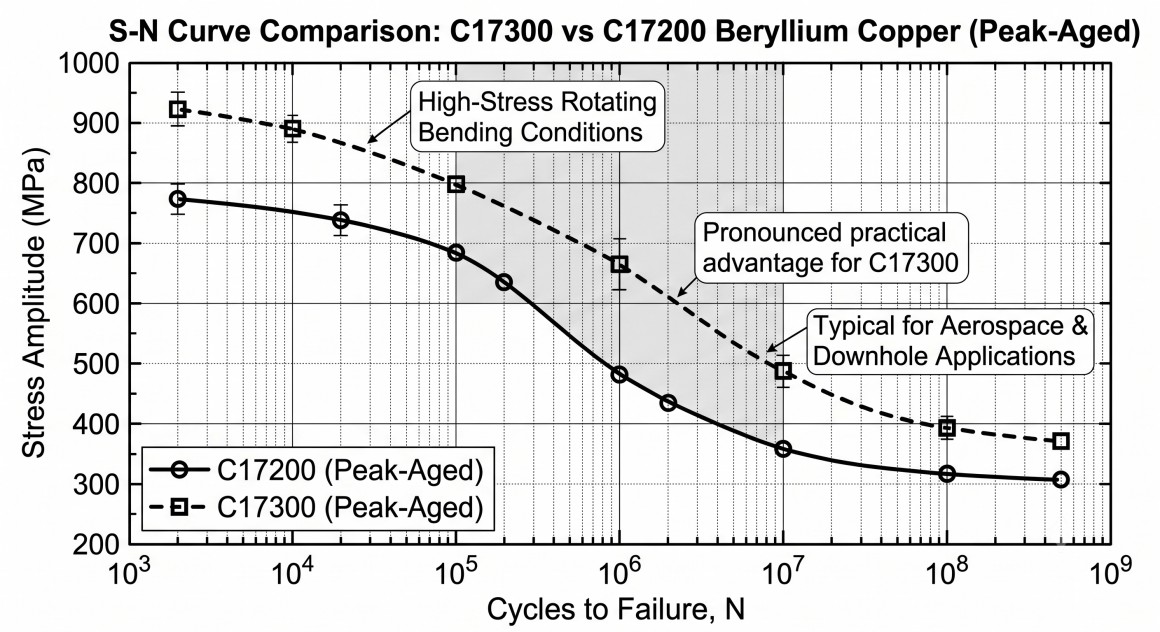
Před osmnácti měsíci nám americký dodavatel obrany přivezl vadný pružinový svazek C17200 z beryliové mědi z modulu avioniky s vysokými vibracemi. Díly byly specifikovány pro maximální stárnutí s pevností v tahu 1 200 MPa a měly přežít 10^7 cyklů při střídavém namáhání 450 MPa. Selhaly při 2,3 × 10^6 cyklech s klasickými únavovými rýhami začínajícími na stopách nástroje po konvenčním obrábění.
Náhradní díly, které jsme vyrobili zC17300plech – se stejnou nominální pevností, ale s řízeným přídavkem olova pro obrobitelnost a pečlivě sestaveným cyklem žíhání v roztoku + kalení stárnutím – překročil 1,4 × 10^7 cyklů ve stejném zkušebním zařízení. Rozdíl nespočíval v jakosti slitiny na papíře. Rozdíl byl ve způsobu zpracování materiálu od plechu až po hotový díl.
V roce 2026, kdy se v leteckých aktuátorech, vrtných nástrojích, vysoce spolehlivých konektorech a přesných obranných mechanismech objeví cyklické zatížení s vysokým namáháním, vedoucí inženýři již neakceptují „beryliovou měď“ jako obecnou specifikaci. Požadují C17300, i když musí koexistovat obrobitelnost, únavová životnost a rozměrová stabilita po stárnutí.
Proč C17300 překonává jiné druhy beryliové mědi při vysokém namáhání
C17300 je olovnatá vysokopevnostní beryliová měď (nominální obsah 1,9 % Be, 0,4 % Pb). Olovo zlepšuje lámání třísek a snižuje opotřebení nástroje, aniž by to obětovalo vlastnosti jádra, díky nimž je beryliová měď nenahraditelná ve vysoce namáhaných provozech:
- Pevnost v tahu po stárnutí 1 100–1 300 MPa
- Mez kluzu typicky 1 000–1 150 MPa
- Vynikající mez únavové odolnosti (často >450 MPa při 10^7 cyklech v rotačním ohybu)
- Elektrická vodivost 22–28 % IACS v maximálním stavu
- Nejiskřivé a dobrá odolnost proti korozi v námořním a průmyslovém prostředí
Ve srovnání s C17200 nabízí C17300 měřitelně lepší obrobitelnost při zachování téměř identických vlastností z hlediska únavy a pevnosti. U dílů, které vyžadují rozsáhlé frézování, vrtání nebo závitování před konečným stárnutím, se to přímo promítá do nižších nákladů na nástroje, přesnější kontroly procesu a menšího počtu zmetků.
Postup tepelného zpracování: Skrytá proměnná, která určuje, zda tolerance přežijí
Beryliová měď dosahuje své vysoké pnutí až po řádném žíhání v roztoku (obvykle 800–850 °C) s následným kalením stárnutím (315–330 °C po dobu 2–3 hodin). Rozhodující je pořadí, ve kterém se obrábění provádí vzhledem k těmto tepelným cyklům.
Běžné způsoby selhání, které stále pozorujeme u jiných dodavatelů:
- Obrábění kompletně ve stavu zestárnutí → nadměrné opotřebení nástroje a riziko poškození povrchu, které vede k únavovým trhlinám.
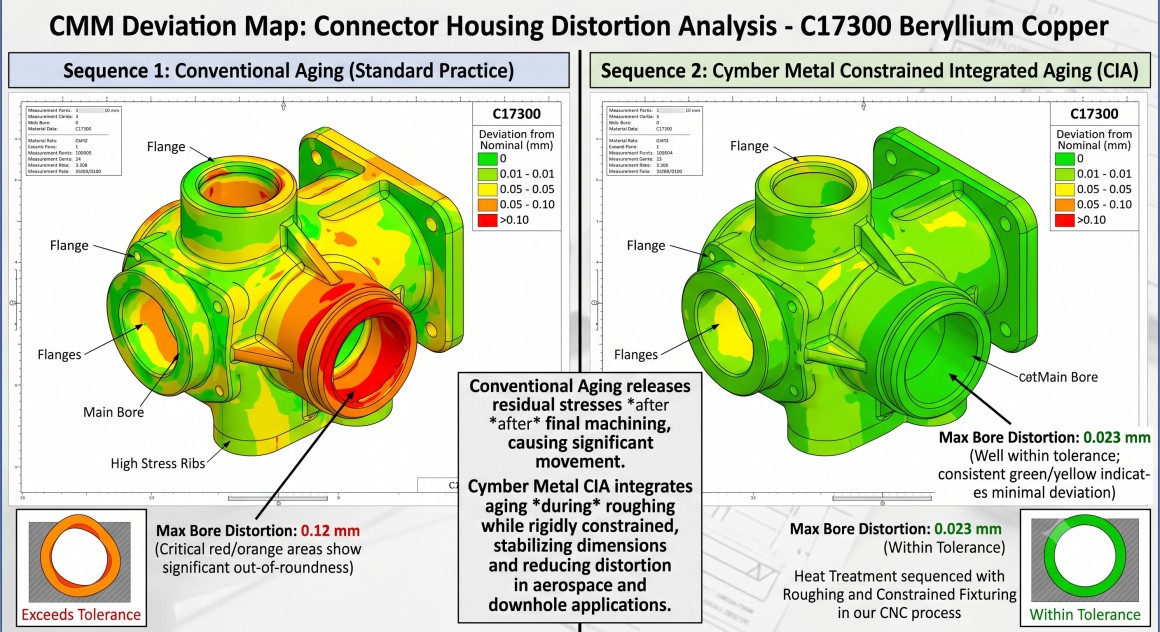
- Hrubé obrábění v rozpouštěcím žíhaném stavu, poté stárnutí bez omezení → deformace 0,08–0,15 mm na přesných otvorech a tenkých profilech.
- Nadměrné stárnutí za účelem „obnovení“ rozměrů → ztráta únavové pevnosti a náchylnosti k korozi pod napětím.
V našemCNC obráběcí dílna CYMBERTepelné zpracování považujeme za integrovanou procesní proměnnou. U vysoce namáhaných komponentů C17300 obvykle:
- Hrubý obráběný plech nebo tyč v rozpouštěcím žíhaném nebo lehce stárnutém stavu.
- Použijte řízený cyklus konečného kalení stárnutím s upínáním, které omezuje kritické rozměry.
- Po zrání dokončete kritické prvky stroje, abyste dosáhli požadované integrity povrchu a tolerance.
Tento přístup běžně udržuje ±0,02 mm na otvorech a ±0,05 mm na tenkých profilech a zároveň zajišťuje plné mechanické vlastnosti po stárnutí.
Přesné obrábění C17300: Bezpečnost, životnost nástroje a integrita povrchu
Obrábění beryliové mědi s sebou nese nesporný bezpečnostní požadavek: všechny operace musí kontrolovat hladinu beryliového prachu ve vzduchu pod limity expozice OSHA a mezinárodní limity. Naše dílna je vybavena uzavřenými obráběcími centry, vysoce účinnou filtrací a dokumentovanými manipulačními protokoly, které nám umožňují bezpečně obrábět C17300 ve výrobních objemech.
Z procesního hlediska obrábí C17300 čistě, pokud jsou parametry správné:
- Nástroje z karbidu nebo PCD při 150–300 SFM s vysokotlakým chlazením
- Pozitivní geometrie čela a ostré hrany minimalizují tvorbu nárůstků na hraně
- Řízený odvod třísek zabraňuje opětovnému řezání třísek, které se mohou zabřednout a vytvořit místa pro zvýšení pnutí
Na těsnicích a kontaktních plochách běžně dosahujeme Ra ≤0,6 μm – což je klíčové jak pro únavovou životnost, tak pro elektrický výkon konektorů vystavených vysokému namáhání.
Integrované schopnosti Cymber Metal – materiál + proces, nejen zásoby
Vedoucím inženýrům záleží především na jedné věci: bude hotový díl splňovat specifikaci po každé tepelné a mechanické operaci s plnou sledovatelností?
Na tuto otázku odpovídáme kontrolou celého řetězce:
- Hluboké zásoby plechů, tyčí, pásů a drátů C17300 v našem skladu o objemu 3 200 tun, vše s certifikáty z válcovny a sledovatelností šarží
- Vlastní schopnost provádět hrubovací obrábění, řízené stárnutí a dokončovací obrábění v jednom řízeném toku
- Kompletní balíček dokumentace včetně záznamů o tepelném zpracování, výsledků mechanických zkoušek a rozměrových zpráv, které splňují nejnáročnější systémy kvality pro letecký a obranný průmysl
Kompletní sortiment beryliové mědi si můžete prohlédnout zde:Výrobky z berylia a mědi
Podívejte se, jak přesně přeměňujeme desky a tyče z materiálu C17300 na přesné komponenty kritické z hlediska únavy materiálu, a to zde:CNC obráběcí dílna CYMBER
Praktické specifikace pro aplikace s vysokým namáháním
| Požadavek | Doporučený přístup pro C17300 | Proč je to důležité pro služby s vysokým stresem |
|---|---|---|
| Vrcholové mechanické vlastnosti | Rozpouštěcí žíhání + omezené stáří do dosažení maximálního stavu | Maximální únavová životnost a mez kluzu |
| Rozměrová stabilita | Hrubý stroj → omezený věk → dokončovací stroj | Po tepelném cyklování si udrží ±0,02–0,05 mm |
| Celistvost povrchu | Ostrý PCD/karbid, Ra ≤0,6 μm, tlakové zbytkové napětí | Zabraňuje vzniku únavy materiálu v místě stop po nástroji |
| Bezpečnost a dodržování předpisů | Uzavřené obrábění s dokumentovanými kontrolami berylia | Splňuje požadavky OSHA a zákazníků na ochranu zdraví při práci |
| Sledovatelnost | Kompletní záznamy o MTR + tepelném zpracování + FAI | Splňuje audity na úrovni AS9100 / NADCAP |
Závěrečné myšlenky
V prostředí s vysokým namáháním se beryliová měď C17300 nevybírá pro svou cenu za kilogram. Je vybírána proto, že při správném zpracování z plechu přes přesné obrábění a řízené stárnutí poskytuje jedinečnou kombinaci pevnosti, odolnosti proti únavě, vodivosti a rozměrové stability, které se může vyrovnat jen málo jiných materiálů.
Úspěšní inženýři jsou ti, kteří považují celou sekvenci – stav materiálu, načasování tepelného zpracování, parametry obrábění a integritu povrchu – za jeden integrovaný proces, nikoli za sérii předávání úkolů mezi dodavateli.
Sklad společnosti Cymber Metal o objemu 3 200 tun, dokumentovaný CNC procesní tok a schopnost řídit sled tepelného zpracování a jemné obrábění v jednom zařízení byly vybudovány přesně pro tyto náročné aplikace. Nedodáváme pouze beryliově měděné plechy nebo tyče. Dodáváme hotové komponenty splňující požadavky na únavu materiálu se sledovatelností a kontrolou procesu, kterou vyžadují vedoucí inženýři.
Pokud v současné době specifikujete nebo kvalifikujete C17300 (nebo o tom uvažujete) pro aplikaci s vysokým cyklickým namáháním, zašlete nám svůj výkres, požadavky na napětí a veškerá omezení tepelného zpracování nebo integrity povrchu. Projdeme procesní řetězec a ukážeme vám přesně, jak řídíme proměnné, které určují, zda díl vydrží v provozu.
Kontaktujte nás ohledně podpory plechů, tyčí a přesně obráběných součástí C17300
Čas zveřejnění: 7. června 2026